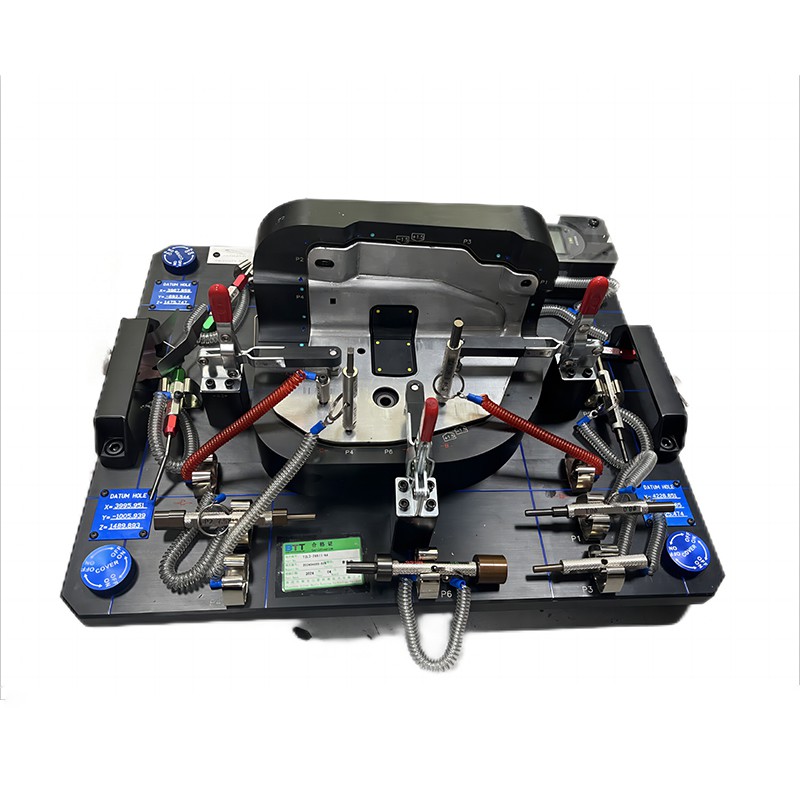
Адгезия материала в штампе прототипа — распространенная и неприятная проблема, которая может существенно повлиять на качество конечного продукта и эффективность производственного процесса. Как профессиональный поставщик штампов для прототипов, я на протяжении многих лет сталкивался с различными проблемами, связанными с адгезией материалов. В этом блоге я поделюсь некоторыми эффективными методами предотвращения прилипания материала к штампу прототипа.
Понимание причин адгезии материала
Прежде чем мы углубимся в методы профилактики, важно понять основные причины прилипания материала. Адгезия материала, также известная как истирание, возникает, когда две контактирующие поверхности испытывают высокое давление и трение во время процесса штамповки или формовки. Высокое давление может привести к переносу материала из заготовки и прилипанию к поверхности штампа. Этой проблеме могут способствовать несколько факторов, в том числе тип обрабатываемого материала, качество поверхности матрицы, используемая смазка и условия эксплуатации.
Выбор правильного материала штампа
Одним из основных шагов по предотвращению прилипания материала является выбор подходящего материала штампа. Различные материалы имеют разные свойства, такие как твердость, износостойкость и химическая активность. Например, быстрорежущая сталь (HSS) является популярным выбором для изготовления штампов из-за ее высокой твердости и хорошей износостойкости. С другой стороны, карбидные материалы обладают еще более высокой твердостью и лучшей износостойкостью, что делает их пригодными для обработки твердых и абразивных материалов.
При выборе материала штампа важно учитывать тип обрабатываемого материала. Например, если вы работаете с алюминиевыми сплавами, следует выбрать материал матрицы с низкой химической активностью по отношению к алюминию, чтобы минимизировать риск прилипания. Кроме того, материал штампа должен иметь хорошую теплопроводность для рассеивания тепла, образующегося в процессе штамповки, снижая вероятность размягчения и прилипания материала.
Обработка поверхности штампа
Обработка поверхности играет жизненно важную роль в предотвращении прилипания материала. Гладкая и твердая поверхность может уменьшить трение между матрицей и заготовкой, тем самым сводя к минимуму вероятность переноса материала. Существует несколько методов обработки поверхности, включая азотирование, гальванопокрытие и покрытие.
Азотирование – это процесс, при котором на поверхность штампа вводится азот, образующий твердый и износостойкий нитридный слой. Этот слой может улучшить твердость поверхности матрицы и уменьшить трение. Покрытие, например хромирование, также может обеспечить гладкую и твердую поверхность. Хромирование обладает превосходной коррозионной стойкостью и низким коэффициентом трения, что позволяет эффективно предотвращать прилипание материала.


Покрытие – еще один эффективный метод обработки поверхности. Например, алмазоподобные углеродные (DLC) покрытия имеют чрезвычайно низкие коэффициенты трения и высокую твердость. Они позволяют существенно снизить адгезию материалов к поверхности штампа. Эти покрытия можно наносить на штамп с помощью процессов физического осаждения из паровой фазы (PVD) или химического осаждения из паровой фазы (CVD).
Правильная смазка
Смазка является ключевым фактором в предотвращении прилипания материала. Хорошая смазка может уменьшить трение между штампом и заготовкой, рассеять тепло и предотвратить прямой контакт двух поверхностей. Доступны различные типы смазочных материалов, включая смазочные материалы на масляной основе, смазочные материалы на водной основе и сухие смазочные материалы.
Смазки на масляной основе широко используются в штамповочной промышленности благодаря своим превосходным смазочным свойствам. Они могут образовывать тонкую пленку между штампом и заготовкой, уменьшая трение и предотвращая прилипание материала. Однако смазочные материалы на масляной основе могут оставлять остатки на заготовке, что в некоторых случаях может стать проблемой.
Смазки на водной основе более экологичны и их легче чистить. Они также обеспечивают хороший смазочный и охлаждающий эффект. Сухие смазочные материалы, такие как графит и дисульфид молибдена, можно использовать в тех случаях, когда традиционные смазочные материалы не подходят, например, в процессах высокотемпературной штамповки.
Выбор смазки зависит от нескольких факторов, в том числе от типа обрабатываемого материала, скорости штамповки и рабочей температуры. Чтобы обеспечить оптимальную производительность, важно выбрать смазку, совместимую с материалом матрицы и материалом заготовки.
Оптимизация процесса штамповки
Параметры процесса штамповки также оказывают существенное влияние на адгезию материала. Такие факторы, как скорость штамповки, давление и зазор, могут влиять на трение и давление между штампом и заготовкой.
Высокая скорость штамповки может генерировать больше тепла и увеличивать давление на поверхность штампа, что приводит к более высокому риску прилипания материала. Поэтому важно оптимизировать скорость штамповки с учетом свойств материала и конструкции штампа. Умеренная скорость штамповки может помочь уменьшить выделение тепла и трение, тем самым предотвращая прилипание материала.
Давление штамповки также следует тщательно контролировать. Чрезмерное давление может привести к пластической деформации материала и прилипанию к поверхности штампа. Отрегулировав давление штамповки до соответствующего уровня, можно свести к минимуму риск прилипания материала.
Правильный зазор между пуансоном и матрицей имеет решающее значение. Если зазор слишком мал, материал может сжаться и прилипнуть к поверхности штампа. С другой стороны, если зазор слишком велик, качество штампованной детали может ухудшиться. Поэтому зазор следует оптимизировать в соответствии с толщиной и типом обрабатываемого материала.
Регулярное обслуживание штампа
Регулярное обслуживание штампа необходимо для предотвращения прилипания материала. После каждой операции штамповки матрицу следует очищать от мусора, остатков смазки и прилипших материалов. Чистая поверхность штампа может уменьшить трение и предотвратить накопление материалов, которые могут привести к прилипанию.
Осмотр штампа также важен. Любые признаки износа, повреждения или налипания следует обнаруживать на ранней стадии и незамедлительно устранять. Например, если на поверхности штампа есть небольшие царапины или ямки, их можно отполировать, чтобы восстановить гладкость поверхности.
Кроме того, матрицу следует правильно хранить, когда она не используется. Его следует защищать от влаги, пыли и коррозии, чтобы сохранить качество поверхности.
Заключение
Предотвращение прилипания материала к штампу прототипа требует комплексного подхода, который включает в себя выбор подходящего материала штампа, обработку поверхности, правильную смазку, оптимизацию процесса штамповки и регулярное техническое обслуживание. Как поставщик штампов-прототипов, мы стремимся предоставлять нашим клиентам высококачественные штампы и решения. НашСоставной инструмент и прогрессивный инструмент,Ударная клепальная матрица, иШтамповочная матрица для мебельной фурнитурыразработаны и изготовлены с использованием новейших технологий и передового опыта, чтобы свести к минимуму риск прилипания материала.
Если вы столкнулись с проблемами адгезии материала в процессах штамповки или формовки или ищете высококачественные штампы-прототипы, пожалуйста, свяжитесь с нами для закупок и переговоров. Мы здесь, чтобы предоставить вам профессиональные консультации и индивидуальные решения, отвечающие вашим конкретным потребностям.
Ссылки
- «Проектирование и производство штампов для штамповки металла», Джон Доу
- «Проектирование поверхностей для обеспечения износостойкости и коррозионной стойкости», Джейн Смит
- «Смазка в процессах обработки металлов давлением», Том Браун